Qu'est-ce que la découpe, l'emboutissage et le repoussage ?
Ces trois procédés transforment une tôle plane en pièce mise en forme par déformation mécanique, sans enlèvement de matière — à la différence de l'usinage. La découpe sépare la tôle selon un contour donné, l'emboutissage la déforme sous presse à l'aide d'un poinçon et d'une matrice pour créer une pièce en creux (carrosserie, capot, boîtier), le repoussage forme la tôle par rotation contre un outil, procédé plus artisanal adapté aux pièces de révolution en petite série.
Ces métiers sont historiquement liés à la grande série industrielle — l'automobile en particulier — mais couvrent aujourd'hui un spectre large, de la très grande série avec outillage dédié coûteux, jusqu'au prototype unitaire en repoussage manuel.
Les techniques et procédés
La découpe de précision
Découpe à l'emporte-pièce sur presse, découpe fine (procédé permettant des bords de coupe nets sans bavure), ou découpe laser/jet d'eau pour les faibles volumes sans investissement d'outillage. Le choix du procédé dépend directement du volume de série : l'outillage à l'emporte-pièce n'est rentable qu'à partir d'un volume significatif, la découpe laser convient mieux aux petites séries et prototypes.
L'emboutissage
L'emboutissage profond forme des pièces creuses en une ou plusieurs passes selon la profondeur recherchée et la ductilité de la matière. C'est un procédé à fort investissement initial (outillage spécifique par pièce) mais à coût unitaire très bas en grande série — la logique inverse de l'usinage ou de la découpe laser.
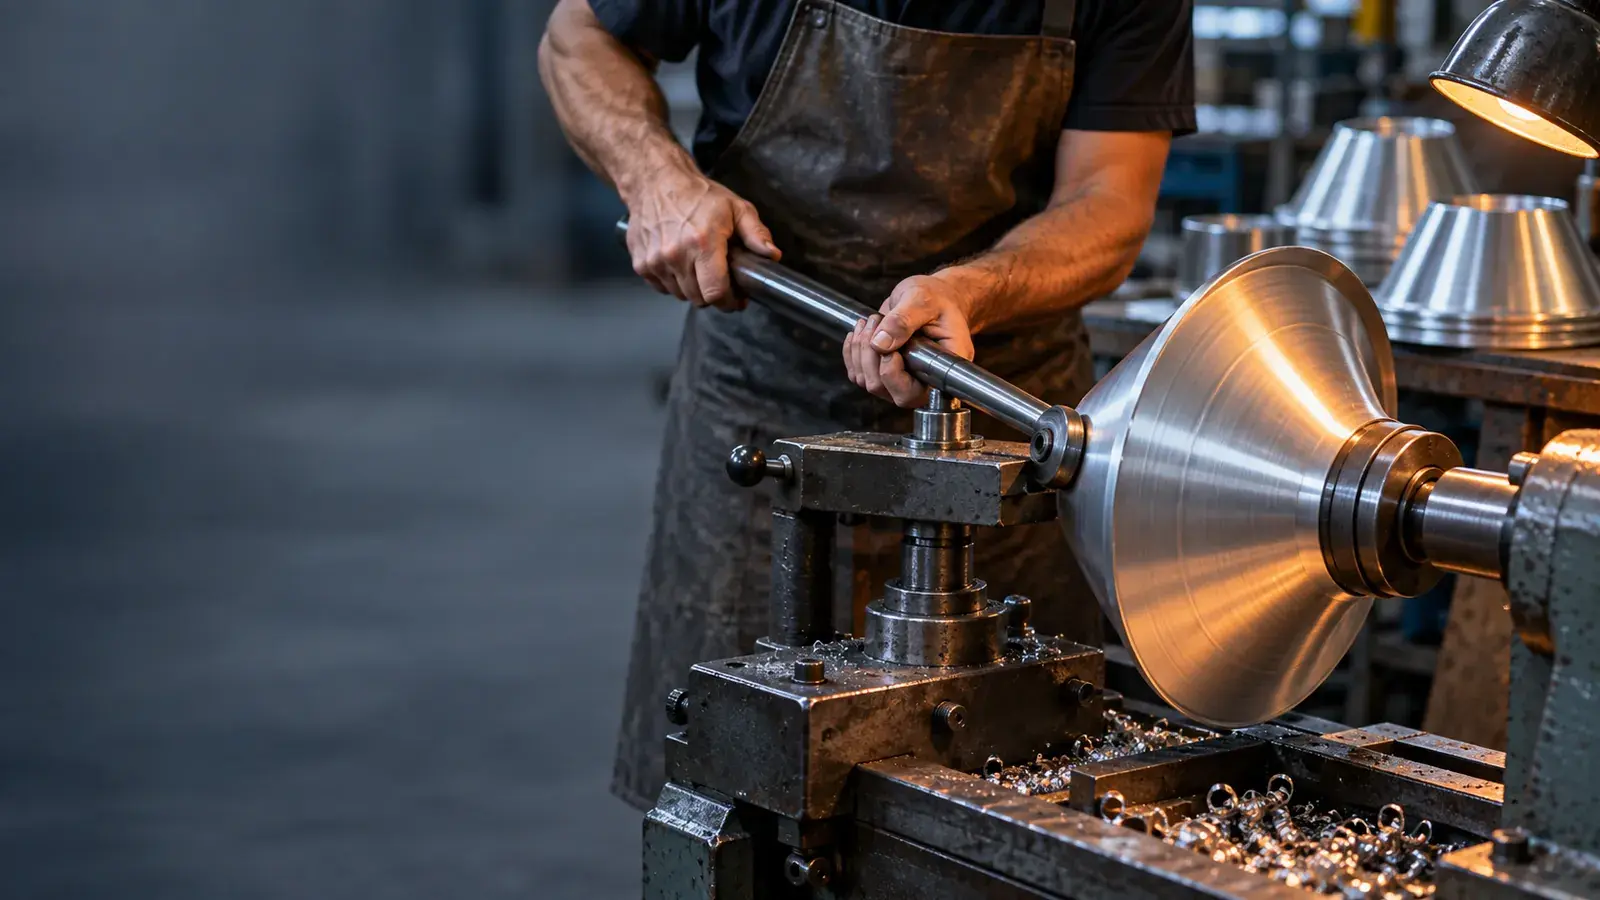
Le repoussage
Le repoussage forme la tôle par pression progressive d'un galet ou d'un outil contre une pièce en rotation, sur un mandrin qui donne la forme finale. Beaucoup plus flexible que l'emboutissage pour les petites séries de pièces de révolution (réflecteurs, corps coniques, pièces de forme), car il ne nécessite pas d'outillage matrice/poinçon coûteux.
Le découpage-emboutissage progressif
Pour les très grandes séries, un outil progressif combine plusieurs opérations de découpe et d'emboutissage en une seule course de presse, la bande de tôle avançant pas à pas à travers les différents postes de l'outil — un procédé qui maximise la cadence au prix d'un investissement d'outillage important.
Les secteurs qui font appel à cette expertise
- Automobile : pièces de carrosserie, éléments de structure, composants en grande série.
- Électroménager : boîtiers, capots, pièces d'habillage en tôle emboutie.
- Aéronautique : pièces de structure légère, souvent en repoussage ou emboutissage de précision sur petites séries.
- Éclairage et équipement : réflecteurs et pièces de révolution en repoussage.
- Bâtiment et équipement : pièces de ventilation, conduits, éléments de tôlerie formée.
Comment choisir son sous-traitant en découpe, emboutissage, repoussage
- L'adéquation entre le procédé et le volume de série visé : un sous-traitant équipé pour la grande série n'est pas nécessairement le bon choix pour un prototype unitaire, et inversement.
- La capacité à réaliser ou faire réaliser l'outillage : pour l'emboutissage, le coût et le délai de l'outillage (matrice, poinçon) pèsent souvent plus lourd que la pièce elle-même en début de projet.
- L'expérience sur la matière et l'épaisseur concernées, chaque matière ayant un comportement différent à la déformation (retour élastique, risque de fissuration).
Certifications à vérifier
L'ISO 9001 en base généraliste, l'IATF 16949 quasi systématique pour les pièces automobiles en grande série, EN 9100 pour l'aéronautique. La capacité de conception d'outillage (interne ou partenaire) est un point à vérifier en amont plutôt qu'une certification à proprement parler.
Questions à poser avant de contractualiser
- Quel procédé (découpe, emboutissage, repoussage) est le plus adapté à mon volume de série et ma géométrie de pièce ?
- Qui conçoit et finance l'outillage, et quel est son délai de réalisation ?
- Comment sont gérés les risques de retour élastique ou de fissuration sur ma matière ?
- Quel est le coût unitaire attendu selon différents paliers de volume ?
Tarifs et délais moyens
Le modèle économique de ces procédés dépend fortement du volume : un investissement d'outillage initial parfois conséquent, amorti ensuite sur un coût unitaire bas en grande série. Pour se situer, quelques repères bas de fourchette :
- Une pièce en repoussage simple, sans outillage matrice dédié, peut démarrer à quelques dizaines d'euros en petite série.
- L'outillage d'emboutissage pour une pièce moyenne représente un investissement initial à budgétiser à part, avec un délai de réalisation qui peut aller de quelques semaines à plusieurs mois selon la complexité.
- Une fois l'outillage amorti, le coût unitaire en grande série devient très inférieur à celui d'un procédé comme l'usinage sur la même pièce.
Tout dépend en réalité du volume envisagé : un devis qui ne précise pas la série visée n'a pas grand sens sur ces procédés.