Qu'est-ce que l'usinage mécanique ?
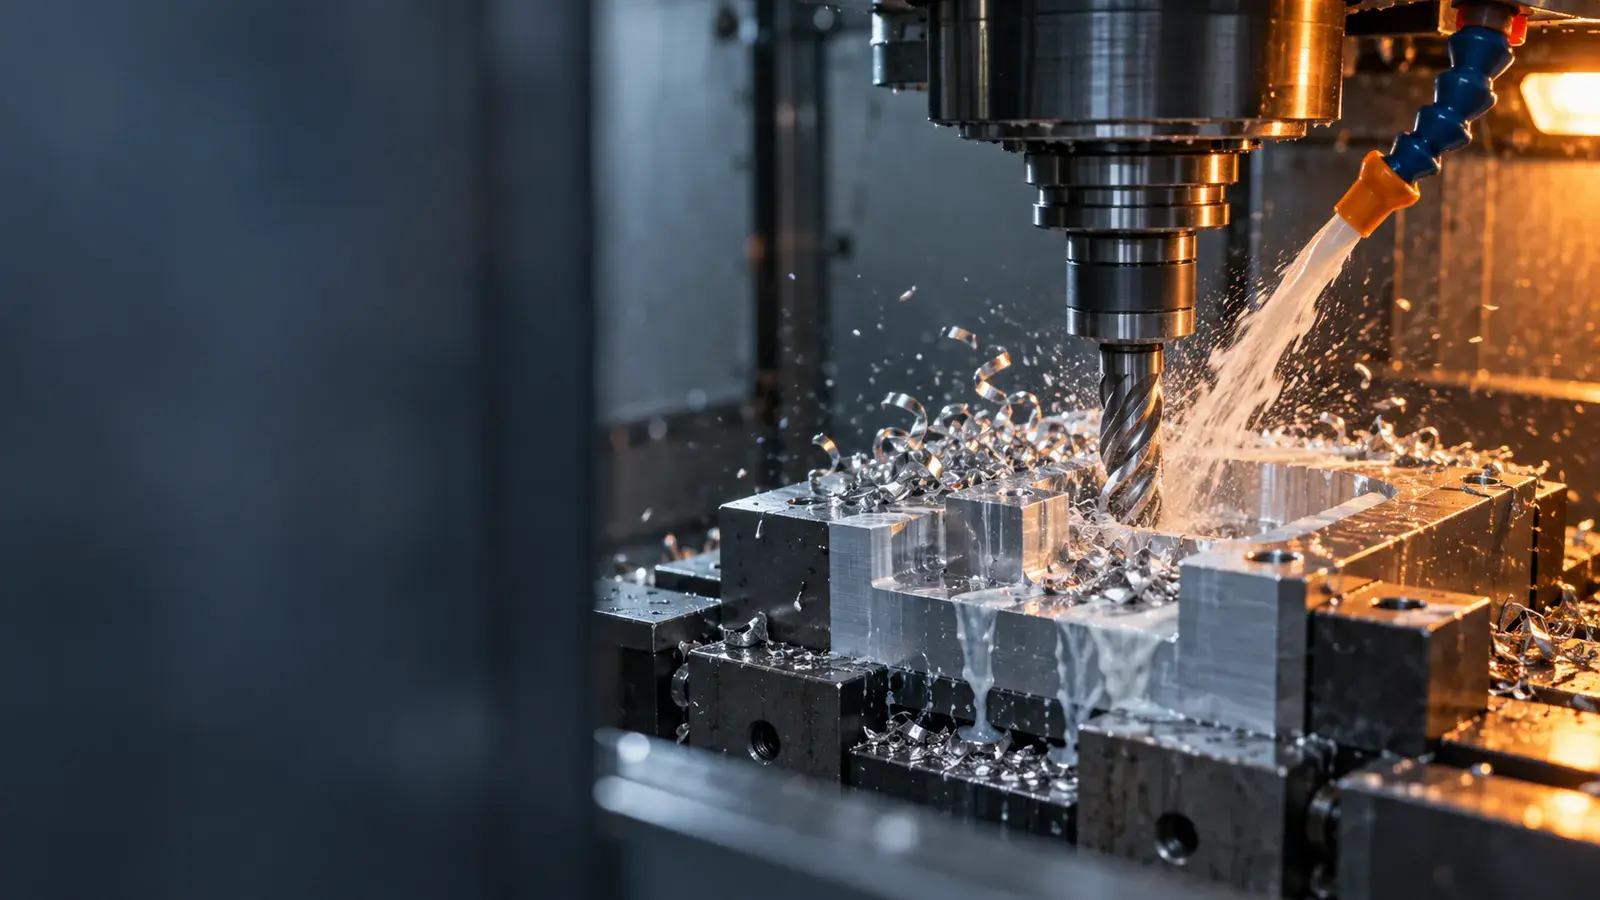
L'usinage mécanique regroupe l'ensemble des procédés de fabrication qui consistent à retirer de la matière sur une pièce brute (métal, plastique technique, composite) pour lui donner sa forme, ses dimensions et son état de surface finaux. On parle de fabrication « soustractive », par opposition à la fonderie ou à l'impression 3D, qui ajoutent ou moulent la matière.
C'est l'un des maillons les plus anciens et les plus structurants de l'industrie de sous-traitance : quasiment aucun produit mécanique — d'une vis calibrée à un carter moteur — n'échappe à une étape d'usinage, ne serait-ce que pour la reprise de finition après forge, fonderie ou découpe.
Dans l'industrie française, l'usinage reste le métier le plus représenté chez les sous-traitants référencés sur QuoteMyPart, très loin devant les autres spécialités — un signe de la place centrale qu'il occupe dans les chaînes d'approvisionnement, de la petite série prototype à la grande série automobile.
Les techniques et procédés
Le tournage
Le tournage consiste à faire tourner la pièce sur un axe pendant qu'un outil coupant, fixe ou piloté par commande numérique, vient retirer la matière. C'est le procédé de référence pour toute pièce de révolution : axes, arbres, bagues, bouchons filetés. Les tours à commande numérique (CN) multi-axes permettent aujourd'hui d'usiner des géométries complexes en une seule prise de pièce, ce qui réduit les reprises et améliore la répétabilité.
Le fraisage
À l'inverse du tournage, c'est ici l'outil qui tourne pendant que la pièce reste fixe (ou se déplace lentement sur plusieurs axes). Le fraisage sert à réaliser des formes prismatiques, des poches, des rainures ou des surfaces complexes en 3, 4 ou 5 axes. Le fraisage 5 axes simultanés, en particulier, est devenu incontournable pour les pièces aéronautiques à géométrie gauche.
L'électroérosion
Pour les matériaux très durs ou les géométries impossibles à atteindre par outil coupant classique (angles vifs internes, empreintes de moules), l'électroérosion par fil ou par enfonçage utilise des décharges électriques pour arracher la matière sans contact mécanique. C'est un procédé de prédilection pour l'outillage et la mécanique de précision.
La rectification
Dernière étape avant contrôle final sur les pièces à tolérances serrées, la rectification affine l'état de surface et la précision dimensionnelle par abrasion contrôlée. Indispensable sur les portées de roulement, les axes de précision ou les surfaces d'étanchéité.
L'usinage sur commande numérique (CN/CNC)
Au-delà de chaque technique prise isolément, la généralisation du pilotage par commande numérique a transformé le métier : programmation assistée par ordinateur (FAO), simulation d'usinage avant lancement, palettisation pour la production en série, mesure en cours de cycle. Un sous-traitant équipé de centres CN récents peut enchaîner petites séries variées et grandes séries répétitives avec la même flexibilité.
Les secteurs qui font appel à cette expertise
L'usinage mécanique irrigue pratiquement tous les secteurs industriels, avec des exigences très différentes selon le domaine :
- Aéronautique : tolérances très serrées, traçabilité matière complète, alliages légers (aluminium, titane) souvent difficiles à usiner, certification EN 9100 quasi systématique.
- Automobile : grandes séries, exigence de coût maîtrisé, certification IATF 16949, forte pression sur les cadences.
- Médical : biocompatibilité des matériaux, état de surface irréprochable, certification ISO 13485, traçabilité pièce par pièce.
- Énergie et nucléaire : pièces critiques, exigences de sécurité et de qualification renforcées.
- Ferroviaire : durabilité, résistance à la fatigue, normes spécifiques au matériel roulant.
Un même sous-traitant peut être qualifié sur plusieurs de ces filières, mais rarement sur toutes en même temps : le niveau d'exigence documentaire et de contrôle n'est pas comparable entre une pièce automobile de grande série et une pièce aéronautique critique.
Comment choisir son sous-traitant en usinage
Le choix d'un sous-traitant en usinage ne se limite pas au parc machine affiché sur sa plaquette commerciale. Quelques critères font vraiment la différence sur la durée d'une relation fournisseur :
- L'adéquation entre le parc machine et la pièce à produire : nombre d'axes, taille d'enveloppe, capacité de palettisation pour la série.
- La capacité de contrôle dimensionnel : machine à mesurer tridimensionnelle (MMT), rapport de contrôle systématique ou à l'échantillonnage.
- L'expérience sur la filière concernée, plus que sur le métier au sens large — un atelier très bon en automobile n'est pas automatiquement armé pour l'aéronautique.
- La réactivité et la communication, en particulier sur les prototypes et petites séries où les itérations sont fréquentes.
Certifications à vérifier
Selon le secteur, certaines certifications sont de véritables prérequis avant même d'entamer une discussion commerciale : ISO 9001 (système qualité généraliste, quasi incontournable), EN 9100 (aéronautique), IATF 16949 (automobile), ISO 13485 (médical). L'absence de certification n'exclut pas un sous-traitant compétent, notamment pour du prototypage ou des pièces non critiques, mais elle doit être questionnée dès le premier échange si le secteur cible l'exige.
Questions à poser avant de contractualiser
- Quel est le délai moyen constaté sur une pièce de complexité comparable à la mienne ?
- Comment sont gérés les contrôles qualité en cours et en fin de production ?
- Le sous-traitant peut-il fournir des références vérifiables sur ma filière ?
- Quelle est sa politique en cas de non-conformité détectée après livraison ?
- Le parc machine est-il suffisant pour absorber une montée en cadence si le besoin évolue ?
Tarifs et délais moyens
Les tarifs de l'usinage varient énormément selon la complexité de la pièce, la matière, la tolérance demandée et le volume de série — il n'existe pas de prix unique pour « une pièce usinée ». Deux repères pour se faire une première idée, volontairement prudents :
- Une pièce simple de tournage en petite série peut démarrer autour de quelques dizaines d'euros pièce, hors frais de programmation et d'outillage spécifique.
- Le délai de mise en fabrication d'un prototype usiné se situe le plus souvent entre une et deux semaines chez un atelier réactif, hors approvisionnement matière si celle-ci n'est pas en stock.
- Sur des séries plus importantes, le coût unitaire diminue sensiblement grâce à l'amortissement du réglage machine et de la programmation.
Seul un devis basé sur le plan réel de la pièce, la matière retenue et la quantité donnera un prix ferme — c'est exactement ce que permet une demande de devis via l'annuaire.