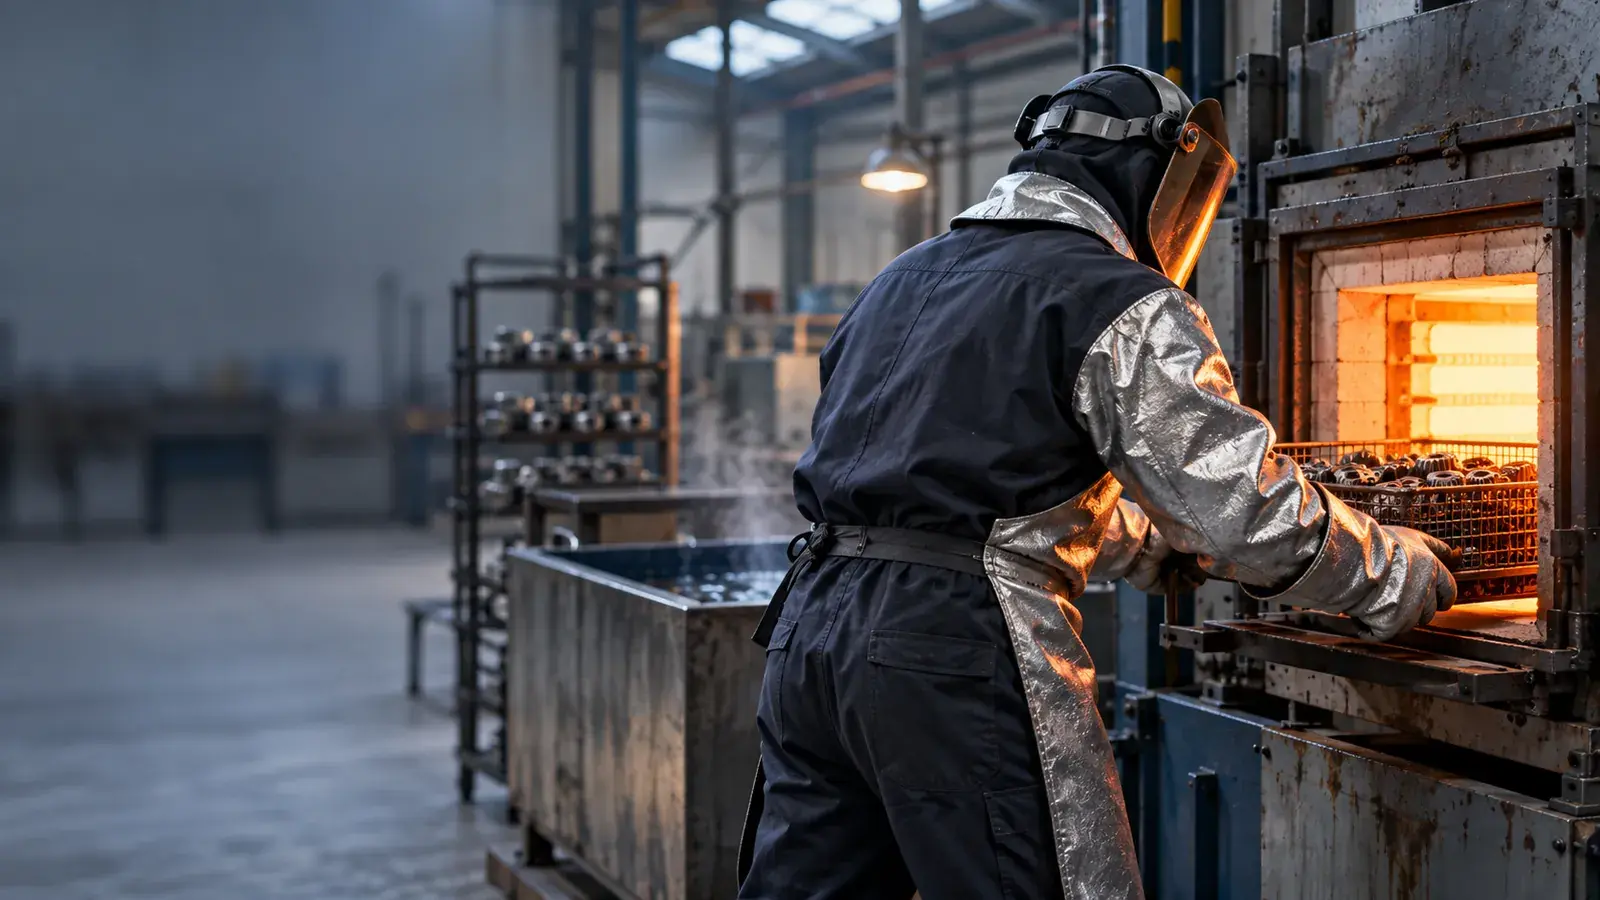
Qu'est-ce que le traitement thermique et de surface ?
Le traitement thermique modifie les propriétés mécaniques d'une pièce métallique (dureté, résistance, ténacité) par un cycle contrôlé de chauffe et de refroidissement, sans en changer la forme. Le traitement de surface, souvent réalisé par le même type d'atelier, modifie ou protège uniquement la couche superficielle de la pièce : anticorrosion, résistance à l'usure, aspect esthétique, ou propriétés électriques spécifiques.
Ces deux familles de procédés interviennent presque toujours en fin de chaîne de fabrication, après usinage ou tôlerie, sur des pièces déjà proches de leur forme finale — une étape charnière qui conditionne directement la durée de vie et la fiabilité de la pièce en service.
C'est le quatrième métier le plus représenté dans l'industrie de sous-traitance, ce qui témoigne de son caractère quasi incontournable dès qu'une pièce métallique doit résister à des contraintes mécaniques, thermiques ou environnementales significatives.
Les techniques et procédés
La trempe et le revenu
La trempe consiste à chauffer l'acier à haute température puis à le refroidir rapidement pour augmenter sa dureté. Le revenu, réalisé ensuite à plus basse température, réduit les contraintes internes générées par la trempe et ajuste l'équilibre entre dureté et ténacité recherché pour l'application.
La cémentation et la nitruration
Ces procédés enrichissent la surface de la pièce en carbone (cémentation) ou en azote (nitruration) pour créer une couche superficielle très dure tout en conservant un cœur plus ductile — particulièrement adapté aux pièces soumises à de l'usure de contact (engrenages, axes).
Le traitement de surface anticorrosion
Zingage, galvanisation à chaud, passivation sur inox, anodisation sur aluminium : ces traitements protègent la pièce de la corrosion selon le métal de base et l'environnement d'usage visé (extérieur, milieu humide, contact alimentaire).
Les revêtements techniques
Dépôts électrolytiques (chrome dur, nickel), revêtements céramiques ou PVD pour des propriétés spécifiques : résistance à l'usure extrême, propriétés de glissement, ou tenue en température au-delà de ce que le métal nu supporterait seul.
Le grenaillage et la préparation de surface
Étape souvent préalable à un traitement ou une peinture, le grenaillage prépare la surface (rugosité, propreté, contraintes de compression favorables à la tenue en fatigue) avant l'application d'un revêtement final.
Les secteurs qui font appel à cette expertise
- Automobile : pièces mécaniques soumises à usure et fatigue (engrenages, arbres, éléments de transmission).
- Aéronautique : traitements de surface anticorrosion et allègement, exigences de traçabilité par lot très strictes.
- Médical : biocompatibilité des revêtements, passivation inox pour les instruments.
- Énergie et nucléaire : résistance à haute température et à la corrosion en environnement contraignant.
- Bâtiment et travaux publics : galvanisation des structures métalliques exposées aux intempéries.
Comment choisir son sous-traitant en traitement thermique et de surface
- La capacité à traiter la matière et la géométrie concernées : certains fours ou bains ont des limites de dimension, et tous les procédés ne conviennent pas à toutes les nuances d'acier ou d'alliage.
- Le contrôle après traitement : dureté mesurée, épaisseur de couche, essai de tenue au brouillard salin pour l'anticorrosion — un sous-traitant sérieux fournit des rapports de contrôle systématiques.
- La gestion des déformations induites par le traitement thermique, un point critique sur les pièces à tolérances serrées qui peuvent nécessiter une reprise d'usinage après trempe.
Certifications à vérifier
Sur ce métier, Nadcap constitue le référentiel le plus exigeant pour les traitements thermiques et de surface en aéronautique — un gage sérieux quand le secteur l'impose — en complément de l'ISO 9001 généraliste et de l'ISO 13485 pour le médical. La traçabilité par lot de traitement doit pouvoir être fournie sur demande.
Questions à poser avant de contractualiser
- Le four ou l'installation peut-elle accueillir la dimension de ma pièce sans contrainte de charge ?
- Quel contrôle est réalisé après traitement (dureté, épaisseur de couche, essais spécifiques) ?
- Comment sont gérées les déformations induites par le cycle thermique sur des pièces à tolérances serrées ?
- Le sous-traitant est-il qualifié Nadcap si mon secteur l'exige ?
Tarifs et délais moyens
Le coût d'un traitement thermique ou de surface dépend du procédé, du volume traité par lot et de la matière. Voici deux repères de bas de marché :
- Un traitement simple (zingage, passivation) sur petite série peut démarrer à quelques euros par pièce selon la taille du lot.
- Les délais varient de quelques jours pour un traitement standard en sous-traitance externe à plusieurs semaines pour un traitement spécialisé type Nadcap avec contrôle renforcé.
Le paramètre le plus déterminant reste le volume du lot traité en une seule fournée : il influe directement, et fortement, sur le coût unitaire.